


变速器拨头的拨槽如何修复?
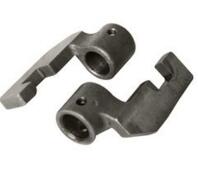
如果变速器拨头的拨槽磨大,比原来的拨槽宽度超过0.6mm, 则应进行堆焊修复。
一般拨头的材料是中碳钢,为了防止焊接部位产生裂纹或局部变脆,焊接前,应先预热到200-250℃,焊接后放在热砂或石棉粉中缓慢冷却。焊好拨叉的拨槽要经过加工(铣、刨或手工锉)达到规定的尺寸,再经过局部热处理使拨槽的表面有一定的硬度。
安装前,先与拨叉轴试装,如果因为焊接使拨叉孔变形,可用铰刀修复。
上一篇:自动变速箱总成的作用
下一篇:手动变速箱总成是什么?
相关资讯
 航空航天零部件加工特点,你掌握多少? 2025-01-15
 变速器拨叉轴弯曲变形,如何修复? 2017-10-12
 航空航天零部件加工时需要考虑哪些问题? 2023-05-10
 航空飞机配件定制时需要注意哪些问题? 2024-08-15
 金属连接件如何选择? 2019-01-17
 汽车变速箱配件常见的故障有哪些? 2019-05-14
 轻量化雷达机箱设计时需要注意哪些方面? 2024-12-16
 聚四氟乙烯软管组件定制难?关键事项需掌握! 2023-10-19
 航空发动机高温合金硬管加工时注意哪些要点? 2024-09-24
 航空配件厂商如何构建弹性供应链抵御全球波动? 2025-12-25
推荐产品

航空发动机锥面密封弯管接头组件
这款弯管接头组件是将钢管根据设计要求进行不同角度折弯并焊接专用连接接头,通用采用

航空发动机用内衬套
内衬套虽然结构简单但是配合精度要求高,需要在精密机床一次性加工而成,确保内外圆同

航空发动机用封严片
该产品尺寸小壁薄,需要多个特殊工艺加工而成,采用高温环境下还能有较高强度的合金作

航空发动机用供气管套
供气管套具有尺寸小壁薄特点,选用高温合金在精密车床上加工而成,在航空航天宇航发动
