


差速器壳体内球面刀具加工工艺
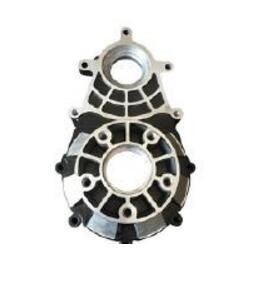
差速器壳体工件材料是球墨铸铁,心部硬度150~190HB,产品要求尺寸精度高,因此内球面刀具加工有一定难度,我们为了保证其尺寸精度要求,可以使用锪内球面锪钻及辅具来加工。
锪内球面加工的方法对夹具要求较高,要求有定程装置与夹具配置来控制刀具的进给,夹具设计、制造复杂,为解决这一问题,我们可以用机夹对内球面刀具进行加工。
机夹可转位车刀是把具有合理几何形状与切削刃的成品可转位刀片用机械夹固定的方法装配在刀杆上的车刀,当一条切削刃加工磨损至不能再用时,可通过转位迅速更换新的切削刃,操作简单方便,刀具寿命高,刀具几何参数固定,切削性能稳定。由于不需要磨刀,更换方便,减少了停机换刀等非机动时间,简化了刀具管理。
利用数控机床可进行差补车削加工,易于实现像差速器壳体球面这样的成型面的加工。
上一篇:变速器拨叉的加工工艺介绍
下一篇:自动变速箱总成如何拆卸?
相关资讯
 航空发动机主要零部件及其制造难点 2024-07-16
 变速器拨叉常用的材料介绍 2017-10-17
 航空零部件加工工艺要求高,加工不可马虎! 2023-09-21
 航空航天铝合金零部件的加工特点、市场现状及前景展望 2024-11-15
 航空零部件加工精度要求与数控加工技术紧密相连 2022-10-24
 航空零部件制造行业的特点 2023-03-27
 精密加工零件的工艺过程介绍 2017-04-06
 变速箱零件之差速器壳体的维修检查 2017-07-17
 变速器换挡拨叉组件疲劳寿命分析 2017-07-18
 航空发动机零部件的热端挑战、冷端艺术及传动智慧 2025-06-25
推荐产品

航空发动机供油管下段
本组件用在商用飞机发动机供油系统中,应使用环境要求常采用耐高温强,抗腐蚀性能优越

航空发动机用锁紧螺钉
锁紧螺钉的材质主要采用高温合金,目前主要用于商用航空发动机高压涡轮机匣内。螺钉强

航空发动机用封严片
该产品尺寸小壁薄,需要多个特殊工艺加工而成,采用高温环境下还能有较高强度的合金作

航空航天用电镀装配螺母
电镀装配螺母因安装快捷方便,使用场合广泛,根据设计要求表面工艺处理有镀锌,镀铬,
